
Quali sono i trattamenti post-saldatura per la flangia Soh 30K?
Nov 03, 2025
In qualità di fornitore affidabile di 30K Soh Flange, comprendo il ruolo fondamentale che i trattamenti post-saldatura svolgono nel garantire la qualità, le prestazioni e la longevità di questi componenti essenziali. In questo blog approfondirò i vari trattamenti post-saldatura per la flangia Soh da 30K, fornendo approfondimenti sul loro significato e sulle procedure.
1. Alleviare lo stress
Uno dei trattamenti post-saldatura più importanti per la flangia Soh da 30K è la distensione. Durante il processo di saldatura si generano notevoli tensioni interne dovute al rapido riscaldamento e raffreddamento del metallo. Queste sollecitazioni possono portare a diversi problemi, come distorsioni, fessurazioni e riduzione della durata a fatica.
La riduzione dello stress viene generalmente ottenuta attraverso il trattamento termico. La flangia viene riscaldata a un intervallo di temperature specifico, solitamente compreso tra 550°C e 650°C per le flange in acciaio al carbonio. Questa temperatura viene mantenuta per un certo periodo, permettendo alle tensioni interne di rilassarsi. Le velocità di riscaldamento e raffreddamento sono attentamente controllate per prevenire la formazione di nuove tensioni.
I benefici dell’alleviamento dello stress sono numerosi. Migliora la stabilità dimensionale della flangia, riducendo il rischio di distorsione durante la lavorazione successiva o l'uso in servizio. Migliora inoltre la resistenza alla fatica del giunto saldato, aumentando la durata complessiva della flangia Soh da 30K. Per ulteriori informazioni sui prodotti flangiati correlati, è possibile visitareFlangia JIS 16K FF Flangia.
2. Pulizia della superficie
Dopo la saldatura, la superficie della flangia Soh da 30K potrebbe essere contaminata da varie sostanze, come scorie di saldatura, spruzzi e ossidi. La pulizia della superficie è essenziale per rimuovere questi contaminanti e preparare la flangia per ulteriori lavorazioni o utilizzi.
Esistono diversi metodi per la pulizia delle superfici. Sono comunemente utilizzati metodi di pulizia meccanica, come la spazzolatura metallica, la molatura e la sabbiatura. La spazzolatura metallica è un metodo semplice ed economico per rimuovere scorie e spruzzi. La molatura può essere utilizzata per levigare la superficie saldata e rimuovere eventuali bordi ruvidi. La sabbiatura è un metodo più aggressivo in grado di rimuovere efficacemente ossidi e contaminanti ostinati, lasciando una superficie pulita e uniforme.
Possono essere impiegati anche metodi di pulizia chimica, come il decapaggio e la passivazione. Il decapaggio prevede l'immersione della flangia in una soluzione acida per sciogliere gli ossidi e le incrostazioni presenti sulla superficie. La passivazione è un processo che forma uno strato protettivo di ossido sulla superficie del metallo, migliorandone la resistenza alla corrosione. Tuttavia, la pulizia chimica deve essere attentamente controllata per evitare un eccessivo attacco o danni alla flangia. Puoi trovare maggiori dettagli su prodotti flangiati simili suFlangia in acciaio al carbonio 16K standard JIS.
3. Test non distruttivi
I test non distruttivi (NDT) sono un trattamento post-saldatura cruciale per la flangia Soh 30K. Viene utilizzato per rilevare eventuali difetti interni o superficiali del giunto saldato senza causare danni alla flangia. Sono disponibili diversi metodi NDT, ciascuno con i propri vantaggi e limiti.
- Test ad ultrasuoni (UT): UT utilizza onde sonore ad alta frequenza per rilevare difetti interni, come crepe, porosità e mancanza di fusione. Un trasduttore viene posizionato sulla superficie della flangia e le onde sonore vengono trasmesse nel materiale. Eventuali difetti nel percorso delle onde sonore rifletteranno le onde, che verranno poi rilevate dal trasduttore. UT è altamente sensibile e può rilevare piccoli difetti in profondità nel materiale.
- Esami radiografici (RT): RT utilizza raggi X o raggi gamma per produrre un'immagine della struttura interna della flangia. La flangia viene posizionata tra una sorgente di radiazioni e una pellicola o un rilevatore. I difetti nel materiale appariranno come aree scure sulla pellicola o sul rilevatore. La RT è molto efficace nel rilevare difetti interni, ma richiede particolari precauzioni di sicurezza dovute all'uso delle radiazioni.
- Test con particelle magnetiche (MT): MT viene utilizzato per rilevare difetti superficiali e vicini alla superficie nei materiali ferromagnetici. Sulla flangia viene applicato un campo magnetico e sulla superficie vengono spruzzate particelle magnetiche. Eventuali difetti nel materiale causeranno un'interruzione del campo magnetico, attirando le particelle magnetiche e rendendo visibili i difetti.
- Test con liquidi penetranti (PT): PT viene utilizzato per rilevare i difetti superficiali aperti. Un liquido penetrante viene applicato sulla superficie della flangia e lasciato penetrare nei difetti. Dopo un certo periodo, il penetrante in eccesso viene rimosso e viene applicato uno sviluppatore. Il penetrante intrappolato nei difetti verrà estratto dallo sviluppatore, rendendo visibili i difetti.
NDT garantisce la qualità e l'integrità del giunto saldato, fornendo fiducia nelle prestazioni della flangia Soh 30K. Per ulteriori informazioni sugli standard delle flange e sui prodotti correlati,Flange JIS B2220 5Kpuò essere una risorsa utile.
4. Rivestimento e verniciatura
Il rivestimento e la verniciatura sono importanti trattamenti post-saldatura per proteggere la flangia Soh 30K dalla corrosione. Dopo la saldatura, la superficie della flangia è più suscettibile alla corrosione per la presenza di zone termicamente alterate e potenziali microfessurazioni.
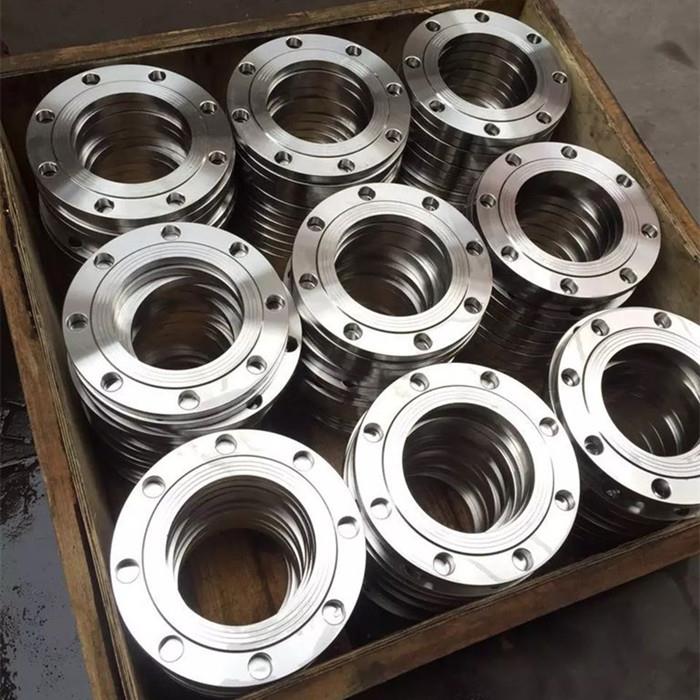
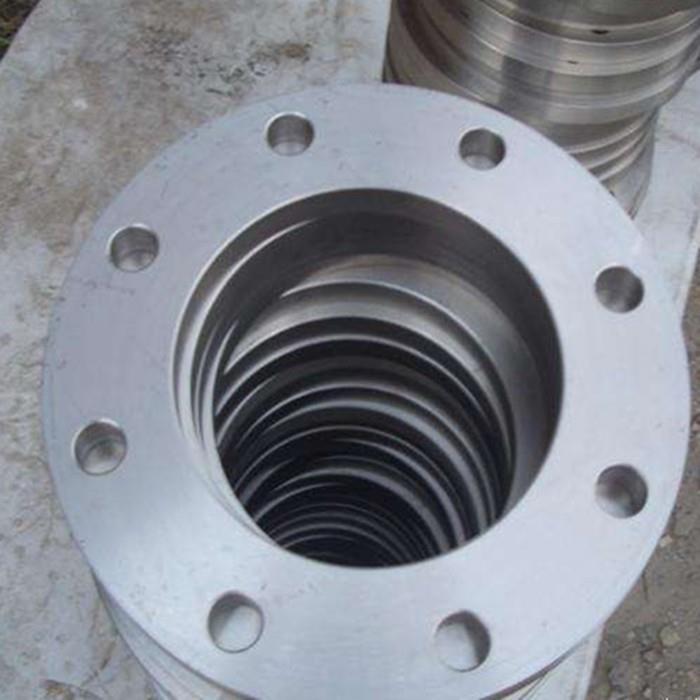
Sono disponibili vari tipi di rivestimenti e vernici, a seconda dell'applicazione e delle condizioni ambientali. I rivestimenti epossidici sono comunemente usati per la loro eccellente resistenza alla corrosione e adesione. Possono essere applicati mediante spruzzatura, pennello o immersione. I primer ricchi di zinco possono essere utilizzati anche come primo strato per fornire protezione sacrificale all'acciaio.
Il processo di rivestimento e verniciatura prevede generalmente la preparazione della superficie, l'applicazione del rivestimento o della vernice e l'indurimento. La preparazione della superficie è fondamentale per garantire una buona adesione del rivestimento. Il rivestimento o la vernice devono essere applicati in modo uniforme e allo spessore consigliato. La polimerizzazione è necessaria per consentire al rivestimento o alla vernice di indurirsi e sviluppare tutte le sue proprietà.
5. Trattamento termico per l'affinamento della microstruttura
In alcuni casi, il trattamento termico può essere utilizzato per affinare la microstruttura del giunto saldato nella flangia Soh 30K. Ciò può migliorare le proprietà meccaniche del materiale, come resistenza, tenacità e duttilità.
La normalizzazione è un processo di trattamento termico comune per il perfezionamento della microstruttura. La flangia viene riscaldata ad una temperatura superiore alla temperatura critica superiore e quindi raffreddata in aria. Questo processo si traduce in una microstruttura più uniforme e a grana fine, che migliora le proprietà meccaniche del materiale.
La tempra e il rinvenimento possono essere utilizzati anche per applicazioni ad alta resistenza. Il raffreddamento prevede il rapido raffreddamento della flangia riscaldata in un mezzo di raffreddamento, come olio o acqua, per ottenere una microstruttura martensitica dura. Viene poi effettuato il rinvenimento per ridurre la fragilità della martensite e migliorare la tenacità del materiale.
Conclusione
In conclusione, i trattamenti post-saldatura sono essenziali per garantire la qualità, le prestazioni e la durata della flangia Soh 30K. La riduzione dello stress, la pulizia della superficie, i test non distruttivi, il rivestimento e la verniciatura e il trattamento termico per il perfezionamento della microstruttura svolgono tutti un ruolo importante nel raggiungimento di questi obiettivi.
In qualità di fornitore di flange Soh 30K, ci impegniamo a fornire prodotti di alta qualità che soddisfano i più severi standard di settore. Il nostro team esperto utilizza tecniche avanzate di trattamento post-saldatura per garantire che le nostre flange siano della massima qualità. Se sei nel mercato per la flangia Soh da 30K o hai domande sui trattamenti post-saldatura, non esitare a contattarci per l'approvvigionamento e ulteriori discussioni.
Riferimenti
- Codice ASME per caldaie e recipienti a pressione
- Manuale di saldatura AWS
- Norma JIS B2220